ООО Шанхай Юци Цифровая Энергетическая Технология
Настоятельно рекомендуется
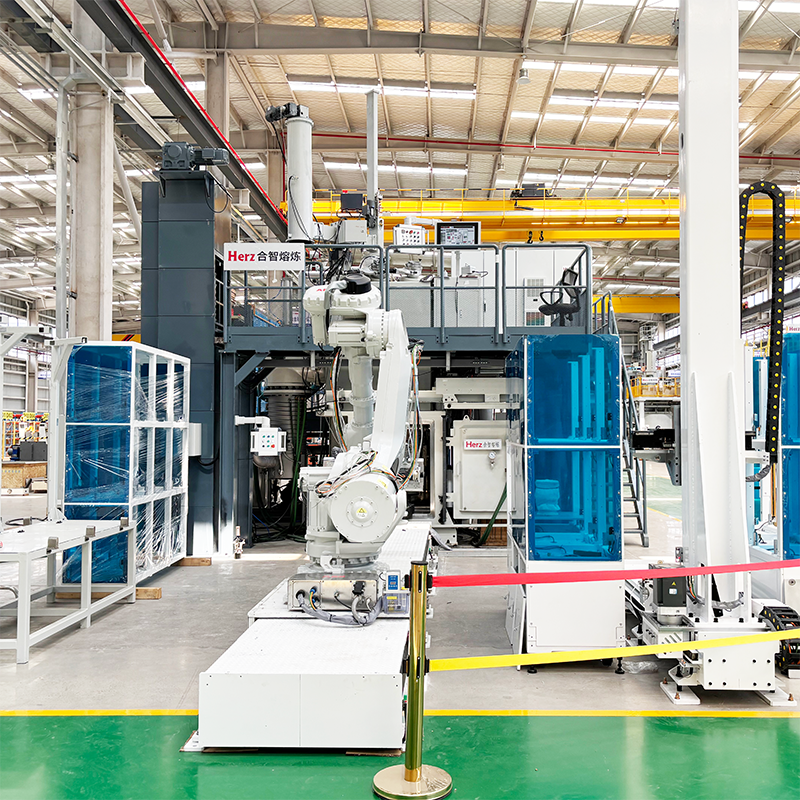
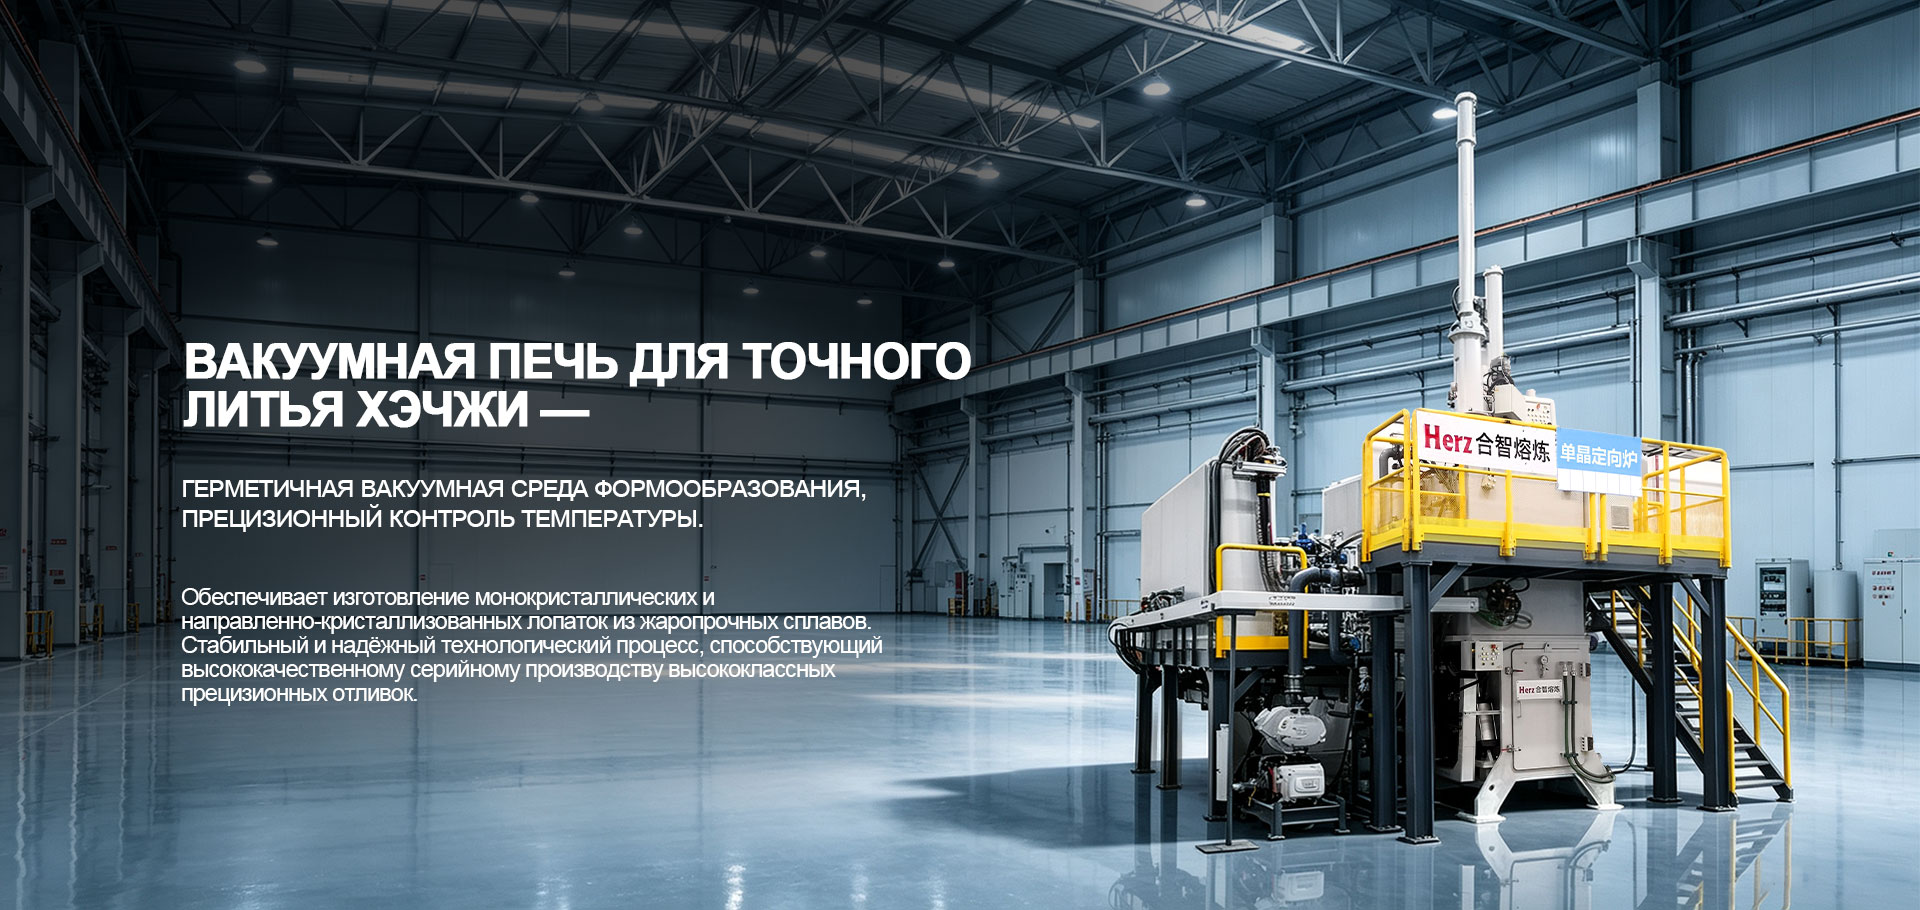
Вакуумная печь для точного литья с равноосной кристаллизацией (VPIC)
Описание продукта Вакуумная печь для точного литья с равноосной кристаллизацией имеет двухкамерную конструкцию. Во время работы плавильная камера постоянно находится в вакуумном состоянии. Предварительно нагретая оболочковая форма может быть не... 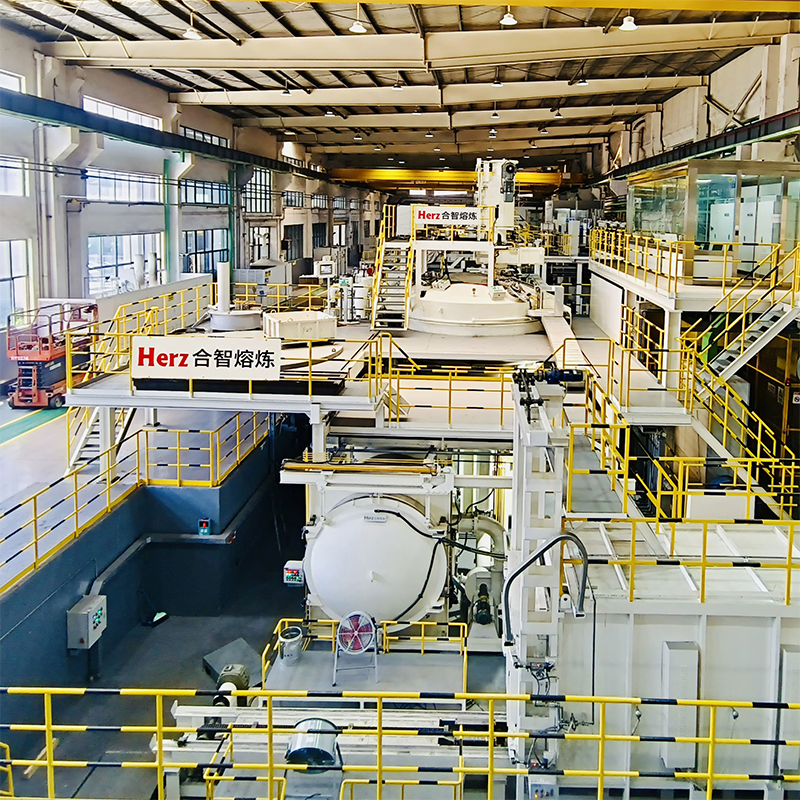
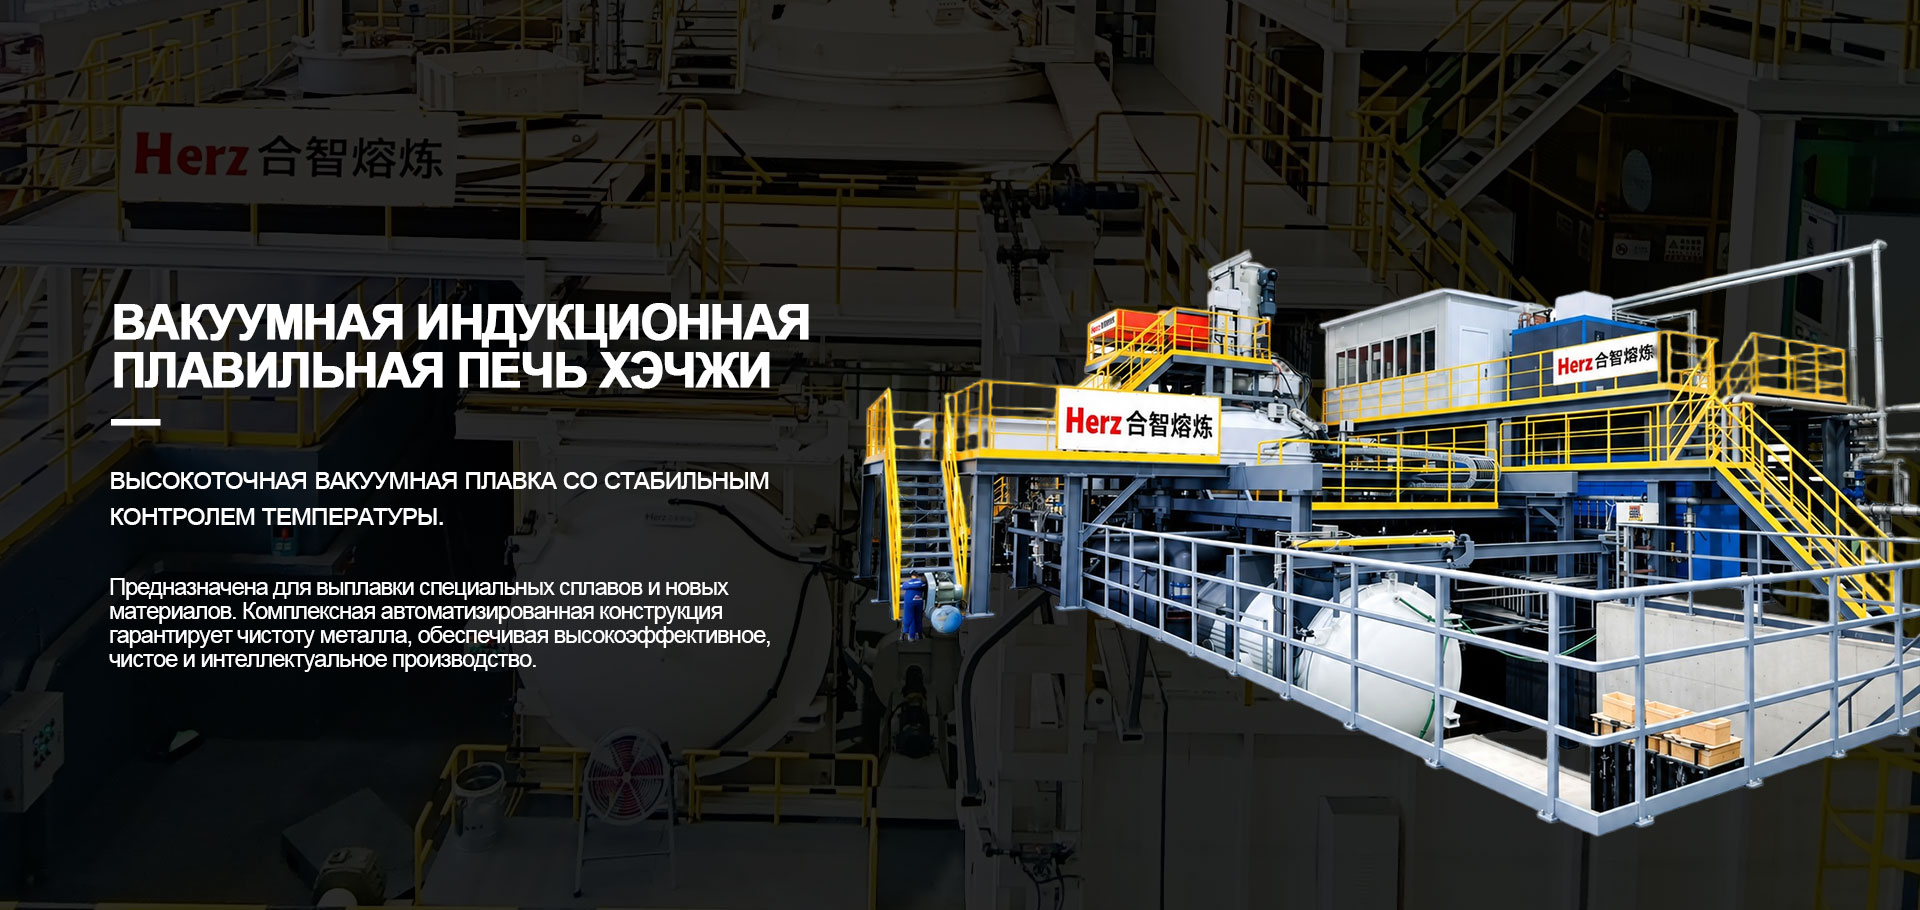
Вакуумная индукционная плавильная печь (VIM)
Описание продукта Вакуумная индукционная плавильная печь (VIM) представляет собой комплектное вакуумное плавильное оборудование, в котором нагрев шихты для плавки осуществляется за счёт вихревых токов, индуцируемых в металлическом проводнике эл... 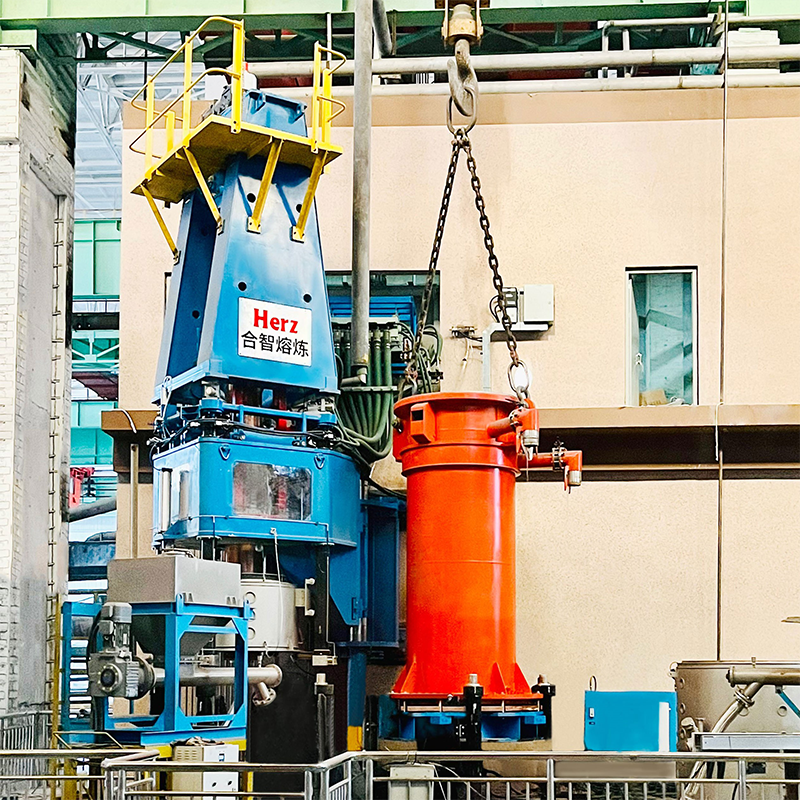
Электрошлаковая печь с защитной атмосферой (ESR)
Описание продукта Электрошлаковая печь с защитной атмосферой осуществляет нагрев шлаковой ванны электрическим током, плавление и рафинирование металлического расходуемого электрода. Полученный жидкий металл подвергается контролируемому затверде... 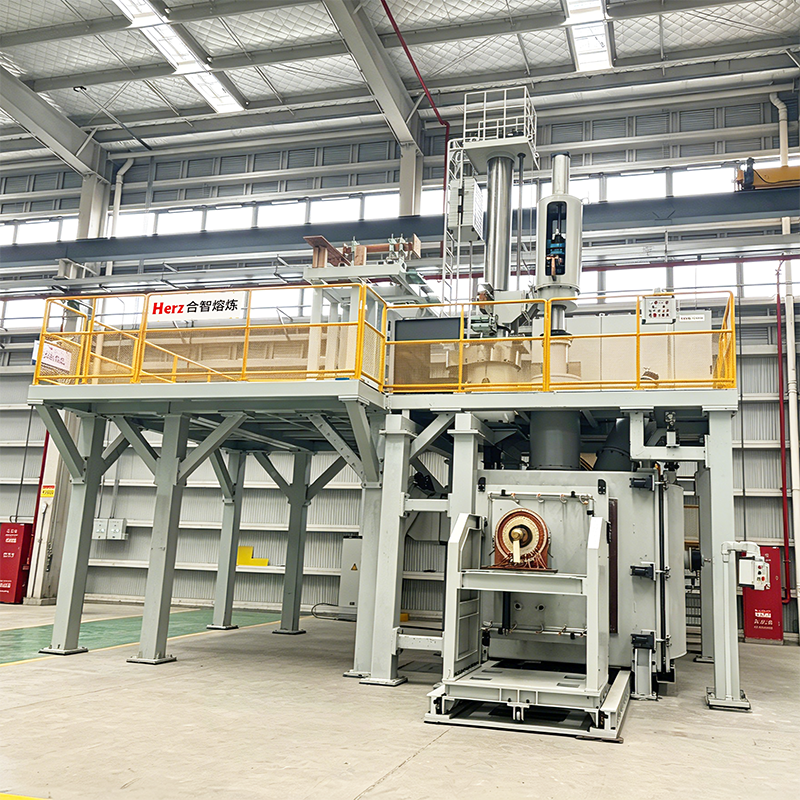
Вакуумная гарнисажная печь с расходуемым электродом (VASR)
Описание продукта Вакуумная гарнисажная печь с расходуемым электродом в основном используется для центробежного литья активных металлов, таких как титан и цирконий, или тугоплавких металлов с целью получения отливок высокой чистоты, высокой пло... 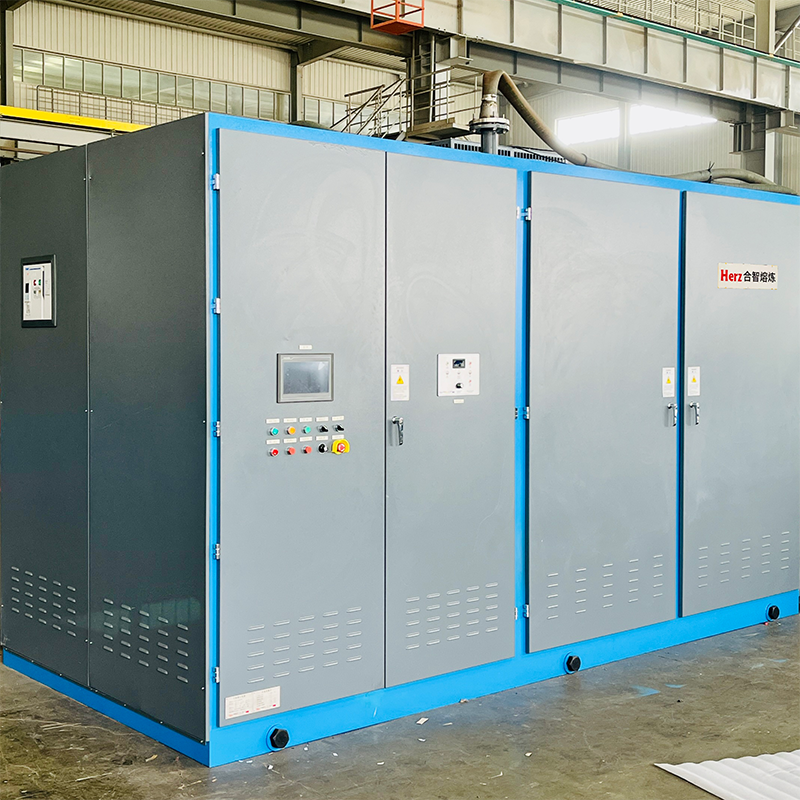
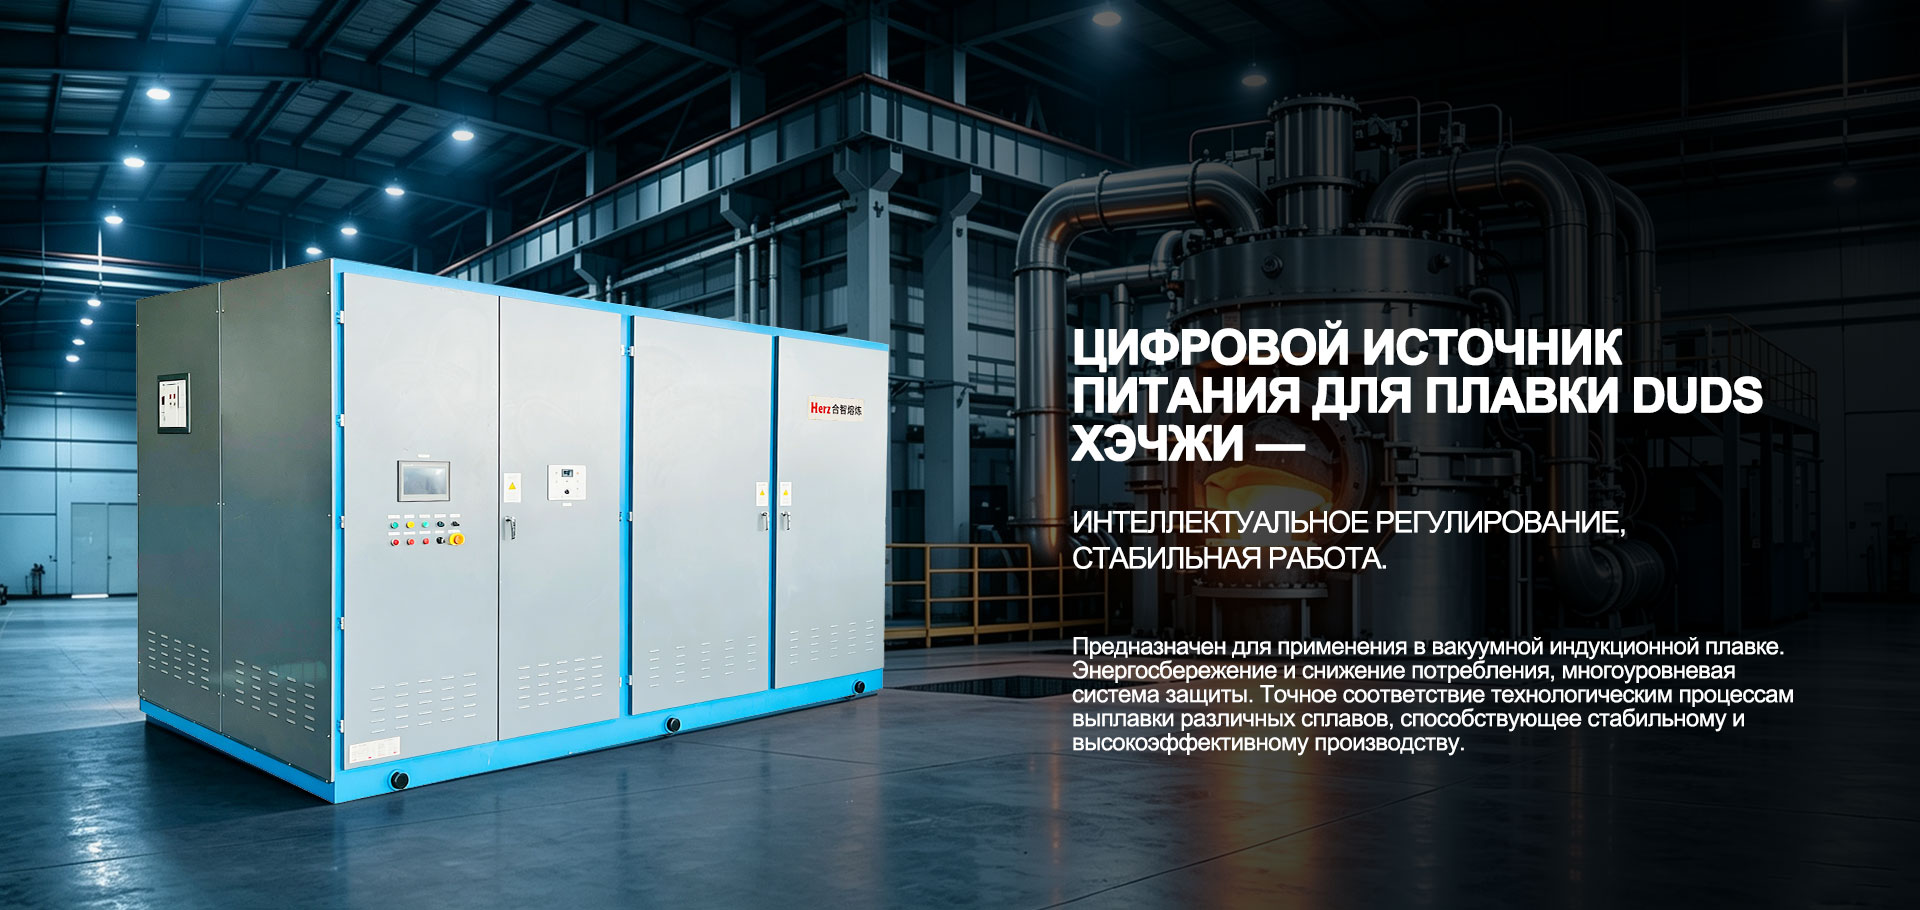
Цифровой источник питания для однонаправленного электромагнитного перемешивания (DUDS)
Описание продукта Цифровой источник питания для однонаправленного электромагнитного перемешивания USTa (DUDS) является специализированным ключевым оборудованием, разработанным для индукционных плавильных печей и предназначенным для применения в... 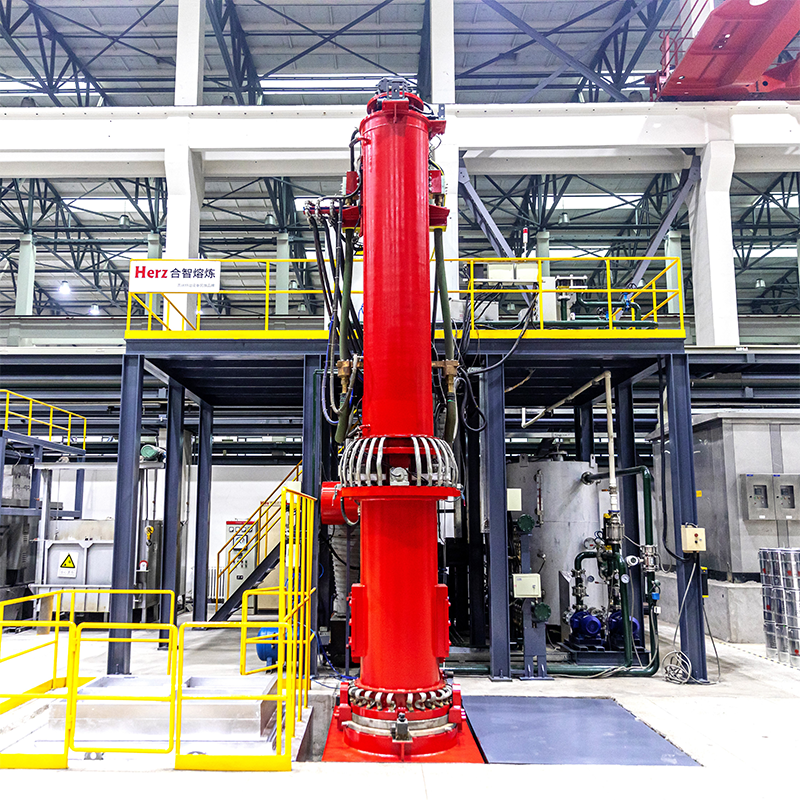
Вакуумная дуговая переплавная печь (VAR)
Описание продукта Вакуумная дуговая переплавная печь (печь VAR) использует предварительно выплавленный электрод, который нагревается и плавится в среде высокого вакуума с помощью дуги постоянного тока, что позволяет непрерывно удалять примеси. ... Наши новости
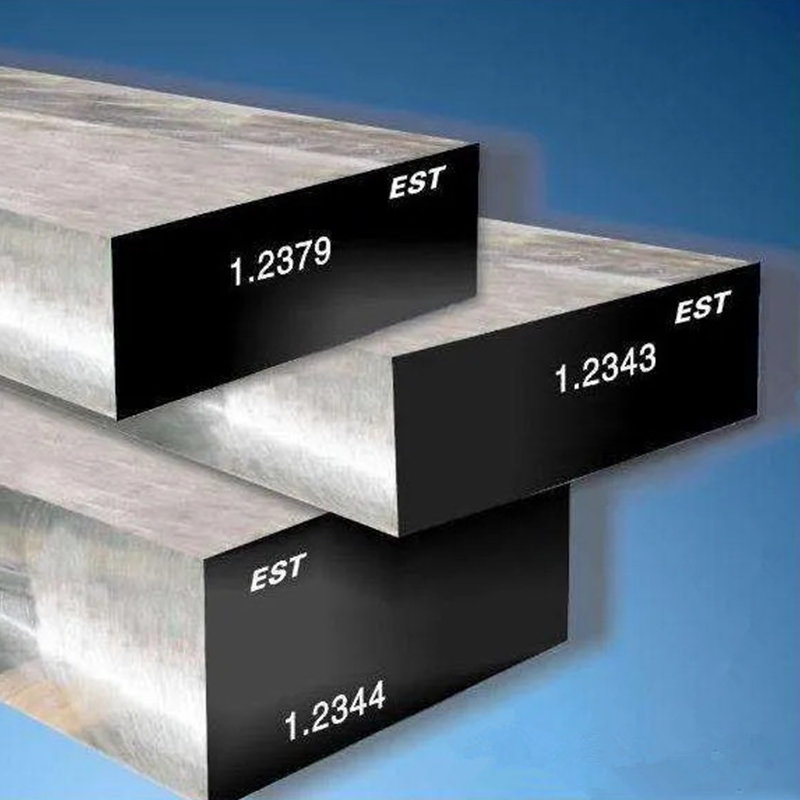
Направления развития качества марок мировой штамповой стали
Направления развития качества марок мировой штамповой сталиРазвитие качественных характеристик марок штамповой стали в мире реализуется по следующим направлениям: стали с повышенной коррозионной стойкостью, стали с высокой формуемостью, стали высокой прочности и твердости, жаростойкие и окалиностойкие марки, а также высокоазотистые штамповые стали. Развитие качества марок мировой штамповой стали осуществляется по следующим направлениям:Штамповые стали с повышенной коррозионной стойкостьюСовременные штамповые стали с высокой коррозионной стойкостью делятся на две группы. Первую группу составляют так называемые суперштамповые стали, ярким представителем которых является марка YUS270 (20Cr-18Ni-6Mo-N) компании Nippon Steel — её коррозионная стойкость сопоставима с титаном. Сталь YUS270 отличается повышенным содержанием хрома и молибдена, а азот в её составе эффективно улучшает коррозионную стойкость. Коэффициент теплового расширения YUS270 занимает промежуточное значение между аустенитными и ферритными штамповыми сталями. Материал применяется в установках для опреснения морской воды, на химических предприятиях, в строительных конструкциях в прибрежных зонах с интенсивной коррозией под действием хлорида натрия и в других объектах. Ферритная штамповая сталь SUS447J1 (30Cr-2Mo) также относится к категории суперштамповых сталей.Вторую группу образуют высокочистые ферритные штамповые стали. Увеличение содержания хрома и молибдена при одновременном снижении концентрации углерода и азота позволяет улучшить как коррозионную стойкость, так и формуемость материала. Типичными представителями этой группы являются марки YUS220M (22Cr-1.5Mo-Ti-Nb), YUS190 и YUS190L (19Cr-2Mo) производства Nippon Steel; у остальных марок данной категории содержание хрома и молибдена незначительно варьируется. Также недавно были разработаны новые высококоррозионностойкие марки: YUS260 (20Cr-15Ni-3Mo-Cu-N), YUS110M (18Cr-12Ni-2Si-Mo-Cu) и YUS27A-M (17Cr-7Ni-2Cu-2Si).Совместное легирование титаном и ниобием препятствует выделению неметаллических включений, являющихся очагами коррозии, и способствует формированию оксидной пассивирующей плёнки на основе титана, за счёт чего коррозионная стойкость стали повышается. Данная технология уже внедрена компанией Nippon Steel в производстве марок YUS190 и YUS220M.Согласно опубликованным данным, совместное легирование Ti, Nb и Al дополнительно повышает коррозионную стойкость. Также установлено, что сера, традиционно считающаяся вредным элементом, улучшает стойкость низкохромистых штамповых сталей к межкристаллитной коррозии — её эффект аналогичен влиянию азота на коррозионную стойкость аустенитных штамповых сталей. Перспективные исследования в области повышения коррозионной стойкости будут в основном сосредоточены на контроле включений и разработке защитных поверхностных покрытий. Штамповые стали с высокой формуемостьюФерритные штамповые стали имеют относительно низкую пластичность. Аустенитные штамповые стали, напротив, отличаются высокой прочностью, но имеют большой коэффициент теплового расширения, что осложняет формовочную обработку, включая сварку. Снижение содержания углерода и азота позволяет заметно улучшить формуемость, а при определённых условиях — и показатели глубокой вытяжки. Например, для стали SUS430 коэффициент нормальной анизотропии r составляет 1,0, а для низкоуглеродистой марки SUS430D — 1,6, при этом относительное удлинение стабильно превышает 30 %.У непрерывно прокатанной стали YUS436S показатель r значительно улучшается, особенно после прокатки на валках большого диаметра. В отличие от стали SUS304, эти новые ферритные штамповые стали допускают обработку сверхглубокой вытяжкой при соблюдении оптимальных режимов штамповки. Высокочистые сплавы Fe-Cr демонстрируют отличную формуемость: для штамповых сталей с содержанием хрома до 18 % достигается относительное удлинение более 36 %. С ростом объёмов производства проволоки из штамповой стали технология её обработки сместилась с резки на ковку. В связи с этим была разработана новая марка SUSMX7 с превосходными характеристиками холодной ковки. Также созданы легкообрабатываемые штамповые стали, легированные S, Pb, Se, и марки с оптимизированным предельным коэффициентом сжатия.В настоящее время ведутся активные исследования листовых штамповых сталей с самосмазывающимся эффектом. Стали с органическим покрытием допускают формовку без использования смазочных масел и защитных плёнок, что востребовано при решении задач по улучшению условий труда и снижению производственных затрат. Компании Nippon Steel и Tokai Steel совместно разработали органическое покрытие «Guardooat», предназначенное для нанесения на штамповую стал Штамповые стали высокой прочности и твердостиМодифицированная штамповая сталь SUS301L, разработанная для железнодорожных вагонов, используется как конструкционный материал высокой прочности и твердости — например, для изготовления прокладок и нажимных пластин автомобилей. Для объектов гражданского строительства и строительных элементов создана мартенситная штамповая сталь YUS550 (13Cr-2Ni-2Mo) с хорошей коррозионной стойкостью, она применяется для перфорации бетонных конструкций без предварительного сверления отверстий.Сталь SUS316FR (16Cr-12Ni-2Mo-0.09N), полученная легированием азотом на основе марки SUS316, предназначена для использования в быстрых реакторах-размножителях; также она перспективна для эксплуатации в условиях, требующих высокотемпературной прочности и сопротивления ползучести. Ферритные штамповые стали с добавлением ниобия YUS180H (19Cr-0.8Nb) и YUS340-MS (14Cr-0.5Mo-0.3Nb-Ti) отличаются повышенной высокотемпературной прочностью и используются в системах выпуска отработавших газов автомобилей. Жаростойкие и окалиностойкие штамповые сталиВысокохромистые штамповые стали изначально обладают жаростойкостью и окалиностойкостью. Легирование алюминием и кремнием позволяет дополнительно улучшить эти характеристики. Аустенитные жаростойкие и окалиностойкие стали YUS710 (25Cr-13Ni-2Si-Mo-N) и YUS731 (19Cr-13Ni-3Si-0.7Cu) имеют существенный недостаток: повышенное тепловое расширение при высоких температурах. Для решения этой проблемы компания Nippon Steel разработала ферритные штамповые стали с низким коэффициентом теплового расширения HOM125 (15Cr-4Al) и YUS415S (12Cr-2Si-Al).Штамповая сталь YUS205-M1 (20Cr-5Al-REM), легированная хромом, алюминием и редкоземельными элементами, предназначена для установки в системы очистки выхлопных газов автомобилей и сохраняет жаростойкость с окалиностойкостью при температурах до 950 °С.Штамповые стали с термостойким смоляным покрытием уже серийно производятся и используются для изготовления кухонных плит и другого оборудования с рабочей температурой около 260 °С. Для внутренней облицовки микроволновых печей требуются термостойкие материалы с предварительно нанесённым покрытием, рассчитанные на эксплуатацию при 550–600 °С. Для таких областей применения в перспективе требуется разработка штамповых сталей, сочетающих жаростойкость и высокую формуемость.
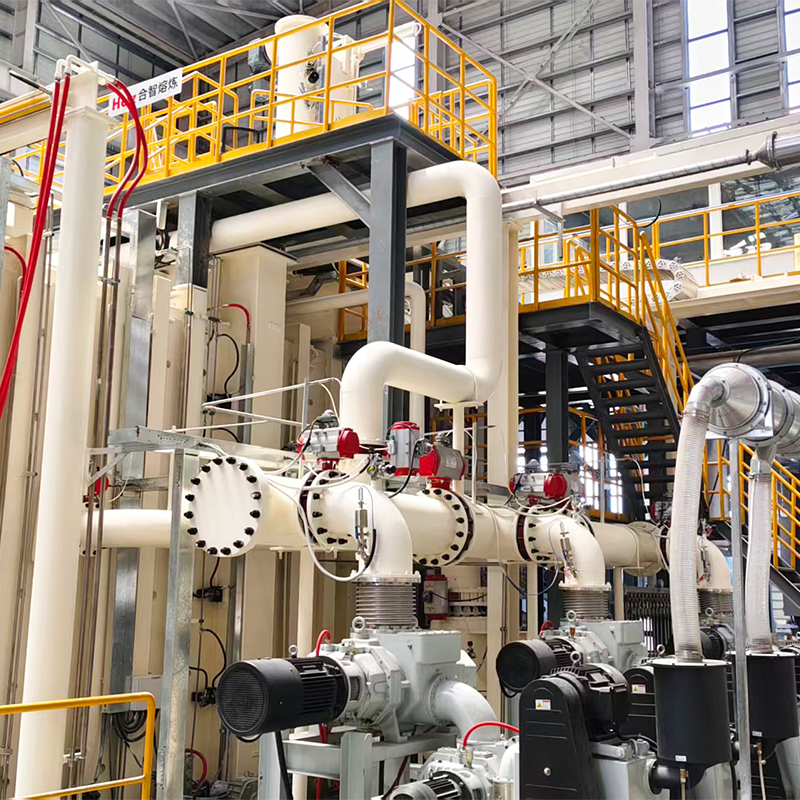
【Техническое обслуживание】 Правила технического обслуживания и ухода за вакуумными насосными агрегатами Рутса
Введение: Насос Рутса — это вакуумный насос без внутреннего сжатия, он имеет низкую степень сжатия, поэтому высоковакуумные и средневакуумные насосы требуют предварительного насоса. Агрегаты на основе насоса Рутса широко применяются в средневакуумной металлургии для плавки, дегазации и других операций. Их используют в вакуумном оборудовании: печах точного вакуумного литья с равноосной кристаллизацией, печах точного вакуумного литья с направленной монокристаллической кристаллизацией, вакуумно дуговых печах с расходуемым электродом, вакуумно индукционных печах и т.д. Пользователь должен проводить регулярные осмотры, техническое обслуживание и профилактический ремонт оборудования. Вакуумный блок на насосе Рутса представляет собой вакуумный модуль, собранный последовательным соединением насоса Рутса и предварительного насоса. Обычно предельный вакуум, достигаемый блоком, находится в диапазоне от 2 Па до 0,02 Па. Порядок запуска насоса Рутса: после подключения агрегата к откачиваемой ёмкости подать охлаждающую воду на насос Рутса, включить предварительный насос, после чего плавно открыть главный клапан (как правило, это входной клапан насоса Рутса). После этого роторы насоса Рутса начинают вращаться. Когда вакуум внутри ёмкости достигнет значения 1000 Па-500 Па, полностью включить насос Рутса и работать до достижения требуемой степени вакуума. Далее рассмотрим порядок запуска остановки агрегата на насосе Рутса, а также важные правила его эксплуатации! 01. Подготовка насоса Рутса к запуску ♦ Проверить уровень воды в баке водоструйного (предварительного) насоса. Уровень должен быть не менее 3/4 от объёма бака; при недостатке воды долить её. ♦ Проверить чистоту воды в баке. Не использовать грязную воду с песком и илом — она забивает трубопроводы. Загрязнённая вода увеличивает износ рабочего колеса насоса Рутса, повышает нагрузку на электродвигатель, вызывает неисправности и сокращает срок службы насоса. ♦ Проверить уровень смазочного масла в корпусе промежуточного и главного насосов. Уровень масла должен быть выше отметки 3/4 по маслоуказателю. Одновременно оценить цвет масла. Если смазочное масло насоса Рутса приобрело молочно белый оттенок или содержит много тёмных примесей — подать заявку на замену масла. ♦ Проверить исправность контура циркуляционного охлаждения промежуточного и главного насосов Рутса. Открыть входной и выходной клапаны циркуляционной охлаждающей воды, убедиться в нормальном притоке и оттоке охлаждающей воды. ♦ Проверить, что выпускной клапан буферного резервуара в нижней части промежуточного насоса закрыт. ♦ Проверить исправность электрических цепей вакуумного блока и всех индикаторных ламп шкафа управления. ♦ Проверить рабочие значения давления срабатывания электроконтактного манометра для промежуточного и главного насосов агрегата. (Давление на входе для запуска промежуточного насоса — не менее 0,065 МПа; давление на входе для запуска главного насоса — не менее 0,085 МПа). ♦ После завершения всех перечисленных проверок и подтверждения отсутствия неисправностей произвести запуск вакуумного блока. 02. Работа агрегата на насосе Рутса ♦ Открыть входной и выходной клапаны циркуляционной охлаждающей воды промежуточного и главного насосов, убедиться в нормальной циркуляции охлаждающей воды. ♦ Закрыть сливной клапан буферного резервуара насосов, запустить насосы. После выхода на стабильный рабочий режим плавно открыть клапан на обводном трубопроводе предварительного насоса и впускной клапан насоса Рутса. ♦ Когда давление в системе достигнет допустимого входного давления, заданного для промежуточного насоса — запустить промежуточный насос. При работе в режиме автоматического управления перевести переключатель в положение автоматического режима, тогда алгоритм запуска агрегата будет выполняться полностью автоматически. ♦ При ручном управлении запуск главного насоса производить только после того, как давление на выходе промежуточного насоса достигнет допустимого входного давления для главного насоса. 03. Правила эксплуатации насоса Рутса во время работы ♦ Во время работы вакуумного агрегата звук работы должен быть равномерным, без посторонних шумов, отсутствовать нерегулярные аномальные вибрации. ♦ Контролировать нагрузку электродвигателя и температурный нагрев узлов насосов. Допустимый перегрев корпуса насоса Рутса не должен превышать 40 °С. Максимальная рабочая температура не должна превышать 80 °С. ♦ При обнаружении утечки масла во время работы немедленно остановить оборудование, сбросить давление, после чего выполнить осмотр и ремонт. При наличии утечки масса запрещена дальнейшая работа насоса Рутса, а также проверка под давлением. В процессе эксплуатации необходимо постоянно обеспечивать нормальный приток и отток циркуляционной охлаждающей воды. 04. Остановка вакуумного блока насоса Рутса ♦ Вручную перевести управляющий рычаг шкафа управления вакуумным агрегатом, закрыть впускной клапан насоса Рутса и отсоединить насос от вакуумной системы. ♦ Останавливать насосы последовательно в порядке: главный насос → промежуточный насос → предварительный водооткачивающий насос. Категорически запрещено нарушать порядок остановки насосов. ♦ При остановке водяного насоса предварительного контура открыть сливной клапан его буферного резервуара, затем остановить насос и закрыть клапан.
Исследование ключевых технологий плавки никелевых жаропрочных сплавов и обзор комбинированной технологии плавки VIM-ESR-VAR
Никелевые жаропрочные сплавы являются важнейшими материалами современной высокотехнологичной промышленности. Они сохраняют выдающиеся эксплуатационные свойства при экстремальных нагрузках при температурах свыше 600 °C. Благодаря высокотемпературной прочности, окалиностойкости, сопротивлению усталости и другим характеристикам эти сплавы незаменимы в авиакосмической отрасли, энергетике и других сферах. Степень чистоты сплава играет ключевую роль в регулировании его эксплуатационных характеристик. Наличие неметаллических включений и вредных элементов существенно нарушает однородность микроструктуры сплава, что приводит к снижению его стабильности, механических свойств, коррозионной стойкости и других показателей. При высокотемпературной эксплуатации такие дефекты легко становятся очагами зарождения и развития трещин, вызывая преждевременное разрушение материала. Поэтому точный контроль чистоты сплава и оптимизация плавильных технологий для максимального снижения количества дефектов являются основным условием повышения характеристик никелевых жаропрочных сплавов. За более чем полувековой период развития технологии плавки никелевых жаропрочных сплавов сформировались следующие основные процессы: одностадийные технологии — плавка в дуговой печи (Electric Arc Furnace Melting, EAFM), плазменно индукционная плавка (Plasma Induction Furnace Melting, PIFM), вакуумно индукционная плавка (Vacuum Induction Melting, VIM); двухстадийные технологии — VIM + электрошлаковый переплав (Electroslag Remelting, ESR), VIM + вакуумно дуговой переплав (Vacuum Arc Remelting, VAR), а также трёхстадийная технология VIM + ESR + VAR. Наибольшее распространение получили двух и трёхстадийные схемы плавки. Одностадийные процессы отличаются относительной простотой исполнения, но не способны удовлетворять строгим требованиям высокопроизводительных сплавов по чистоте и точности регулирования химического состава. Двухстадийные технологии удачно сочетают достоинства разных методов плавки и позволяют добиться определённого улучшения качества сплава. Трёхстадийные процессы за счёт согласованной работы нескольких операций обеспечивают глубокое регулирование химического состава, качества и эксплуатационных свойств сплава, максимально гарантируя его высокую чистоту, но при этом отличаются сложностью реализации и высокой себестоимостью производства. В последние годы отечественные и зарубежные учёные проводят масштабные исследования технологий плавки никелевых жаропрочных сплавов и достигли важных практических результатов. Тем не менее в данной отрасли остаётся ряд актуальных нерешённых задач. К ним относятся трудности точного контроля примесных элементов, сложности с устранением угара легирующих компонентов, сложный механизм образования сегрегации и пятнистых дефектов, отсутствие надёжных методик прогнозирования и управления указанными явлениями. Глубокое изучение плавильных технологий имеет большое практическое значение для повышения чистоты и улучшения эксплуатационных характеристик сплавов. Если проанализировать особенности одно , двух и трёхстадийных процессов, то трёхстадийная технология является наилучшим решением для обеспечения высокой чистоты никелевых жаропрочных сплавов. При этом данная технология характеризуется сложностью технологических операций и высокой себестоимостью, поэтому подходит не для всех марок сплавов. В реальном производстве выбор оптимальной технологии плавки осуществляется с комплексным учётом химического состава сплава, требований к его свойствам и производственных издержек. В таблицах 6 и 7 представлено сравнение особенностей различных плавильных процессов и типовые технологические маршруты получения известных никелевых жаропрочных сплавов. Технология VIM хорошо отработана и имеет низкую себестоимость, обеспечивает высокую точность регулирования химического состава сплава, позволяет удалить часть газов и неметаллических включений. Однако она не подходит для отдельных жаропрочных сплавов, высокочувствительных к содержанию примесей и предъявляющих жёсткие требования к однородности состава. Поэтому для малогабаритных сплавов с умеренными требованиями к чистоте при заданном уровне эксплуатационных характеристик плавка по технологии VIM позволяет удовлетворять базовым рабочим условиям. Типичными представителями являются порошковые жаропрочные сплавы FGH95, FGH96, FGH97, а также литейные жаропрочные сплавы K435, K444, K452. Двухстадийная технология VIM + ESR дополнительно удаляет серу и другие примесные элементы, а также неметаллические включения, улучшает пластичность при горячей деформации, обеспечивая сохранение хороших механических свойств сплава при высоких температурах и получение слитков с высоким качеством поверхности. При этом наблюдается значительный угар и сегрегация таких элементов, как алюминий и титан. Следовательно, технология VIM + ESR применяется для средне и малогабаритных сплавов с повышенными требованиями к чистоте при умеренных требованиях к контролю легкоугараемых элементов алюминия и титана. Типичные марки жаропрочных сплавов: GH4033, GH4099, GH4169. Двухстадийная технология VIM + VAR обеспечивает эффективный отвод тепла за счёт охлаждения водоохлаждаемого медного кристаллизатора, а двойной вакуум создаёт низкокислородную среду, что способствует снижению окислительного угара легкоокисляемых элементов. При этом эффективность удаления примесных элементов фосфора и серы невелика, высока вероятность появления дефектов «чёрных белых пятен». С учётом себестоимости VIM + VAR подходит для сплавов с низкой степенью легирования при высоких требованиях к ограничению угара легкоокисляемых элементов. Типичные марки жаропрочных сплавов: GH4141, GH4586, GH4738. Трёхстадийная технология VIM + ESR + VAR полностью реализует преимущества всех плавильных методов, максимально гарантируя чистоту жаропрочного сплава, хотя она приводит к увеличению временных и экономических затрат. По этой причине трёхстадийный процесс используется в основном для крупногабаритных сложных жаропрочных сплавов с сверхвысокими требованиями к чистоте и комплексу эксплуатационных свойств. Типичные марки жаропрочных сплавов: GH4151, GH4169, GH4738. Заключение ♦ Технология плавки никелевых жаропрочных сплавов оказывает решающее влияние на их качество и эксплуатационные характеристики. В статье рассмотрены особенности одно , двух и трёхстадийных плавильных процессов, а также опыт их применения для никелевых жаропрочных сплавов. Основные выводы представлены ниже: 1.Одностадийный процесс (VIM). Применяется для производства малогабаритных жаропрочных сплавов с невысокими требованиями к чистоте. Преимущества технологии — низкая себестоимость, простота технологического цикла, точный контроль химического состава. При этом существуют определённые ограничения по контролю примесных элементов, а также по подавлению усадочных раковин и сегрегации. 2.Двухстадийные процессы (VIM + ESR, VIM + VAR). Обеспечивают повышение чистоты и комплекса эксплуатационных свойств сплава по сравнению с одностадийной плавкой. Конкретно, технология VIM + ESR предназначена для получения средне и малогабаритных жаропрочных сплавов, эффективно удаляет серу и другие примеси, но вызывает избыточный угар алюминия и титана. Технология VIM + VAR лучше подходит для сплавов с низкой степенью легирования при высоких требованиях к ограничению угара легкоокисляемых элементов; она обеспечивает хороший теплоотвод и низкокислородную среду, но может провоцировать появление сегрегации и поверхностных пятнистых дефектов. 3.Трёхстадийный процесс (VIM + ESR + VAR). Полностью сочетает достоинства VIM, ESR и VAR, максимально гарантируя чистоту сплава. Применяется для крупногабаритных сложнопрофильных жаропрочных сплавов с сверхвысокими требованиями к чистоте и эксплуатационным характеристикам. Данный процесс сложен в реализации, имеет высокую себестоимость, в Китае есть потенциал для дальнейшего совершенствования освоения и практического применения этой технологии. ♦ Несмотря на существенный прогресс в области плавильных технологий, при производстве никелевых жаропрочных сплавов сохраняется ряд нерешённых задач. Дальнейшие исследования и разработки в сфере плавки будут сосредоточены по следующим направлениям: 1.По линии VIM плавки — оптимизация ключевых технологических параметров (длительность плавки, степень вакуума и т.д.), поиск и разработка новых плавильных технологий для обеспечения высокоточного контроля примесных элементов серы, кислорода, азота и отдельных видов дефектов. 2.По линии ESR/VAR переплава — углублённое изучение закономерностей формирования и механизмов совместного подавления дефектов: угара элементов, сегрегации, чёрно белых пятен. Использование численного моделирования и анализа больших данных для точного прогнозирования появления дефектов и корректировки режимов с целью снижения вероятности их образования. 3.По линии трёхстадийной плавки — с целью удовлетворения растущей потребности в крупногабаритных жаропрочных сплавах срочно требуется оптимизация согласованности всех стадий плавки, для повышения общей однородности и механических свойств сплава, сокращения отставания от мировых передовых уровней плавильных технологий.